

Finitions de surface en aluminium : un guide pratique pour les fenêtres et les murs-rideaux
Oct 09, 2026
L’aluminium ne rouille pas comme l’acier, mais cela ne signifie pas qu’il peut être laissé nu. La finition de la surface détermine si un cadre de fenêtre reste impeccable après quinze étés de soleil et de pluie, ou s'il devient crayeux et inégal bien avant que ses ferrures ne s'usent. Nous construisons des fenêtres, des portes, des murs-rideaux, des vérandas, des garde-corps et des persiennes en aluminium dans notre usine de Huzhou, dans le Zhejiang, et une chose est restée vraie dans tous les projets que nous avons expédiés : la finition n'est pas une décoration. C'est la partie du système qui vit à l'extérieur. Ce guide présente les finitions de surface en aluminium avec lesquelles nous travaillons le plus souvent, comment elles se comportent une fois sur un bâtiment et comment en choisir une qui correspond à votre projet.
Ce que fait réellement une finition de surface en aluminium
Laissé seul, l’aluminium forme une fine couche d’oxyde naturel quelques minutes après avoir rencontré l’air. Cette couche est remarquablement stable, c’est pourquoi l’aluminium ne s’écaille pas comme le fait l’acier non traité. Il n’a également que quelques nanomètres d’épaisseur, il s’efface donc sous l’ongle et n’offre presque rien contre les embruns salés, les pluies acides ou la lumière ultraviolette qui décompose lentement les matières organiques.
Une finition appropriée crée une couche technique beaucoup plus épaisse sur le dessus, et elle gagne sa place de quatre manières :
- Protection contre la corrosion, notamment contre les chlorures présents dans l'air côtier et les sels de déglaçage le long des routes.
- Stabilité de la couleur et du brillant, de sorte qu'une façade terminée il y a des années correspond toujours à une façade terminée aujourd'hui.
- Résistance à l’abrasion et aux produits chimiques, de sorte que les cadres survivent aux manipulations sur chantier, à la poussière de construction et à des années de nettoyage.
- L’apparence, qui est généralement la raison pour laquelle la finition a été spécifiée en premier lieu.
Dans les travaux architecturaux, les performances du revêtement sont généralement décrites dans les spécifications AAMA 2603, 2604 et 2605. Il s'agit d'un raccourci pratique : le 2603 convient à une utilisation intérieure et extérieure légère, le 2604 couvre la plupart des extérieurs résidentiels et commerciaux, et le 2605 est le grade attendu pour les murs-rideaux de grande hauteur, où la conservation de la couleur au fil des décennies est la plus importante. Lorsqu’un fournisseur propose une finition, la norme qui la sous-tend vous en dit plus que le nom de la couleur.
Les finitions de surface en aluminium que vous rencontrerez le plus souvent
Finition du moulin
La finition à l'usine est exactement ce qui sort de la presse d'extrusion : de l'aluminium nu avec des lignes de filière visibles, un éclat doux et aucune protection supplémentaire. Il est peu coûteux et parfaitement adapté aux cadres cachés, aux raidisseurs internes et aux pièces qui seront revêtues ultérieurement. Sur une façade extérieure visible, c'est un mauvais choix, car des marques de manipulation, des taches d'eau et une oxydation inégale apparaissent rapidement. Lorsqu'un devis parle d'aluminium naturel, demandez-vous si cela signifie une véritable finition usinée ou une anodisation transparente, ce qui est un produit très différent.
Finitions mécaniques : brossage, polissage et sablage
Les finitions mécaniques remodèlent le métal au lieu de le recouvrir. Le brossage laisse un grain satiné directionnel, le polissage rapproche la surface d'un miroir et le microbillage produit une texture mate uniforme. Ils sont courants sur les mains courantes, les balustrades de fenêtres, les panneaux décoratifs et les boiseries intérieures, et servent souvent de couche de base sous anodisation. À l’extérieur, ils ont besoin d’une couche de finition, car les surfaces mécaniques nues accumulent les empreintes digitales, les taches d’eau et les fines rayures.
Anodisation
Anodisation is an electrochemical process that grows the natural oxide layer into a dense film that is part of the metal, typically 10 to 25 micrometres thick on architectural parts. Because it does not sit on the surface, it cannot chip or peel, and it handles salt air and abrasion very well. The trade-off is colour: anodized tones stay within the silver, champagne, bronze, and black family, and matching an exact tone across separate production batches takes discipline. It remains a favourite for coastal facades, hardware, and railing systems.
Revêtement en poudre
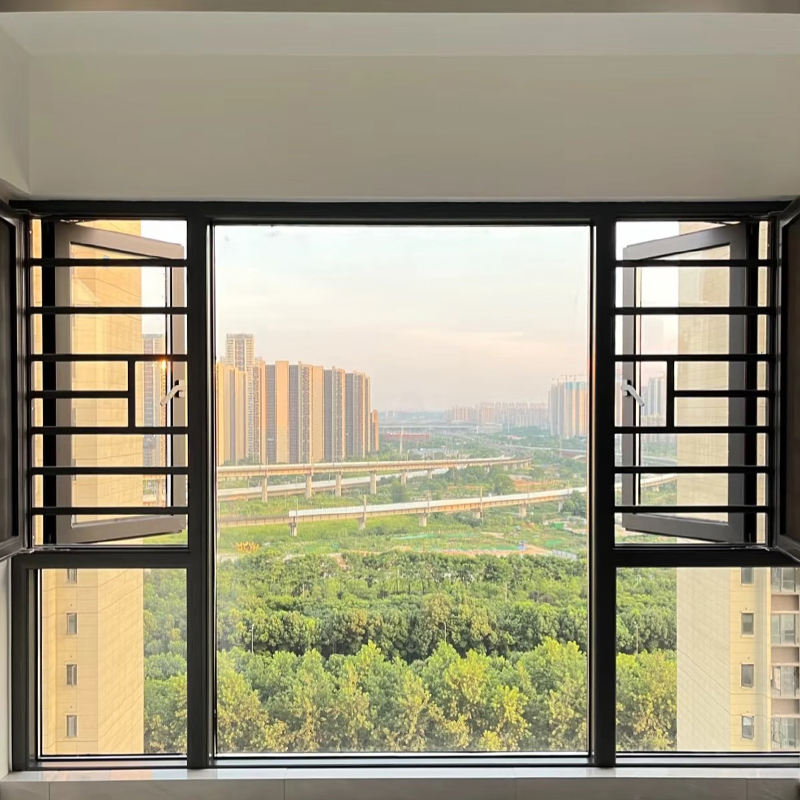
Le revêtement en poudre pulvérise une résine chargée électrostatiquement sur l'aluminium et le durcit dans un four, laissant un film résistant d'environ 60 à 100 micromètres. Elle offre la plus large gamme de couleurs de toutes les finitions, résiste bien à la lumière du soleil et résiste mieux à l'écaillage que la plupart des peintures liquides. La plupart de nos systèmes de portes et fenêtres résidentielles, y compris les fenêtres à battants et à guillotine ouvrant vers l'extérieur, sont finies de cette façon, et le même système couvre les lames de persiennes et les balustrades de balcon où une couleur doit tenir sur de nombreux profils différents.
 Fenêtres à battants et à guillotine en aluminium sur mesure à ouverture vers l'extérieur Fenêtres en aluminium sur mesure ouvrant vers l'extérieur avec châssis à battants ou à guillotine, thermolaqués pour les systèmes résidentiels, offrant une ventilation et un fonctionnement peu encombrant. Voir le produit →
PVDF et autres revêtements liquides
Les finitions PVDF sont des revêtements de polymère fluoré appliqués sous forme liquide, généralement d'une épaisseur de 20 à 30 micromètres et presque toujours conformes à la norme AAMA 2605. Ils constituent la norme pour les murs-rideaux et les revêtements de grande hauteur, car la résine polymère fluoré résiste bien mieux à la lumière ultraviolette que le polyester, conservant sa couleur et son brillant pendant des décennies. Ils coûtent plus cher et nécessitent un durcissement plus long, c'est pourquoi ils apparaissent rarement sur les petits travaux résidentiels. D'autres peintures liquides telles que le polyester et le polyuréthane comblent le vide en dessous du PVDF lorsqu'une couleur particulière est nécessaire à un prix modéré.
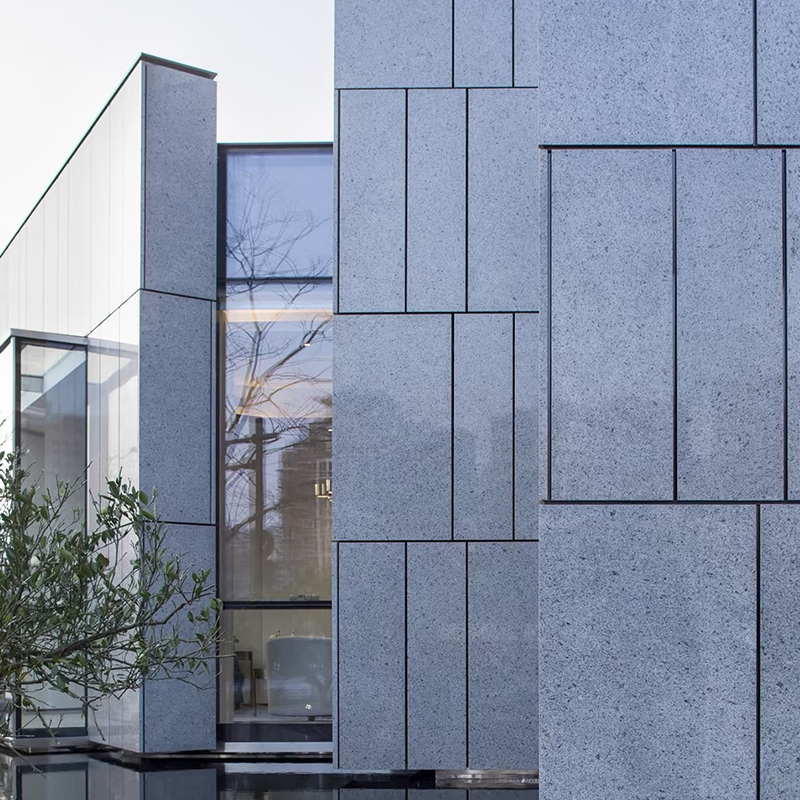
 Mur-rideau en aluminium unifié pour façades de grande hauteur Unités de façade à hauteur de sol assemblées en usine avec joints de verrouillage et drainage, adaptées aux projets de grande hauteur où les finitions PVDF sont couramment spécifiées. Voir le produit →
Sublimation des grains de bois
La sublimation transfère un film imprimé sur un profilé thermolaqué sous l'effet de la chaleur, de sorte que le grain s'enfonce dans le revêtement au lieu de rester dessus comme un motif imprimé. À quelques mètres de distance, le résultat ressemble de manière convaincante à du bois, sans repeinture, pourriture ou éclats. Il est populaire sur les fenêtres, les portes, les vérandas et les cadres de garage. Le motif s'arrête au niveau des bords coupés et des joints, ces détails méritent donc un soin particulier sur place et, comme pour tout revêtement organique, la qualité dépend du prétraitement en dessous.
Comparaison des finitions courantes en un coup d'œil
| Terminer | Épaisseur typique du film | Où ça marche le mieux | Intempéries et UV | Coût relatif |
|---|---|---|---|---|
| Finition du moulin | Aucun (oxyde naturel uniquement) | Cadres cachés, structure intérieure | Pauvre à l'extérieur | Le plus bas |
| Mécanique (brosse, polissage, sablage) | Pas un revêtement | Garde-corps, moulures, panneaux décoratifs | A besoin d'une couche de finition en extérieur | Faible |
| Anodisation | 10 à 25 micromètres | Façades côtières, quincaillerie, garde-corps | Très bien | Modéré |
| Revêtement en poudre | 60 à 100 micromètres | Fenêtres, portes, persiennes, garde-corps | Bon à très bon | Modéré |
| Revêtement liquide PVDF | 20 à 30 micromètres | Mur-rideau, bardage de grande hauteur | Excellent | Le plus haut |
| Sublimation des grains de bois | 60 à 100 micromètres over a powder base | Fenêtres, portes, vérandas | Bon, avec soin sur les bords | Modéré to high |
Choisir une finition pour les fenêtres, les portes et les murs-rideaux
La sélection de finition consiste rarement à choisir l’option la plus chère. Il s'agit d'adapter le revêtement à l'environnement et à la façon dont la pièce sera vue et touchée au cours de sa durée de vie.
- Localisation et qualité de l'air. Un bâtiment situé à quelques centaines de mètres de la mer ou à proximité d'un axe de circulation intense a bien plus besoin d'une anodisation ou d'un revêtement de qualité 2605 que dans une ville abritée de l'intérieur des terres.
- Orientation et exposition. Les surfaces horizontales telles que les toits des vérandas, les cadres de lucarnes et les appuis sont beaucoup plus résistantes que les murs verticaux, car la pluie, la poussière et la lumière ultraviolette y persistent plus longtemps.
- Cohérence dans l’ensemble du package. Les fenêtres, portes, persiennes, garde-corps et panneaux de murs-rideaux doivent être spécifiés comme un seul système de finition. Il est impossible de manquer deux tons de bronze légèrement différents sur une élévation finie.
- Attentes en matière d'entretien. Les surfaces à revêtement en poudre et en PVDF se nettoient facilement avec de l'eau douce et de l'eau, tandis que les surfaces anodisées sont encore plus simples mais présentent des empreintes digitales sur les tons sombres.
- Budget et délais. Le PVDF présente le coût unitaire le plus élevé et le délai de livraison le plus long ; Le revêtement en poudre offre la plupart des performances à une fraction du coût pour les travaux de faible et moyenne hauteur.
Il est également utile de réfléchir simultanément au type d'ouverture, car les tolérances matérielles, le drainage et l'accès au nettoyage changent avec le système. Une finition qui convient à un panneau de mur-rideau fixe peut ne pas convenir à un châssis mobile. Notre remarques sur les fenêtres coulissantes en aluminium examinez ces détails pratiques plus en profondeur.
Là où les finitions en aluminium tournent généralement mal
Lorsqu’une finition échoue, la cause n’est presque jamais l’aluminium lui-même. Il s'agit du processus derrière le revêtement, et le problème apparaît généralement au cours des deux premières années. C'est pourquoi la ligne de prétraitement mérite plus d'attention que l'échantillon de couleur.
- Faible prétraitement. Si un profilé n'est pas correctement dégraissé, gravé et rincé, le revêtement semble toujours en bon état en usine, puis se boursoufle ou se décolle après une saison de pluie.
- Poudre sous-durcie. Un durcissement court ou frais laisse un film qui se raye facilement et s'effrite rapidement. La guérison est mesurée et non devinée.
- Épaisseur hors plage. Trop fin, le film ne peut pas cacher les lignes d'extrusion ou résister aux UV ; trop épais et il devient cassant et s'écaille dans les coins.
- Dérive des couleurs d’un lot à l’autre. Les petites différences sont invisibles sur une seule fenêtre et évidentes sur une façade de deux cents panneaux.
- Bords coupés et joints non protégés. Les extrémités coupées, les trous de perçage et les coupes sur site sont les premiers endroits où la corrosion commence sur tout profilé revêtu.
Notre propre ligne fonctionne sous le système de qualité ISO 9000, avec des bains de prétraitement surveillés, des jauges d'épaisseur de revêtement, des contrôles de brillance et de couleur par rapport à des panneaux maîtres approuvés, des tests d'adhérence par hachures croisées et un échantillonnage au brouillard salin. Rien de tout cela n’est glamour, mais c’est la raison pour laquelle un calendrier de finition peut être répété sur une deuxième phase du même projet des années plus tard.
Garder la cohérence d’un bâtiment entier
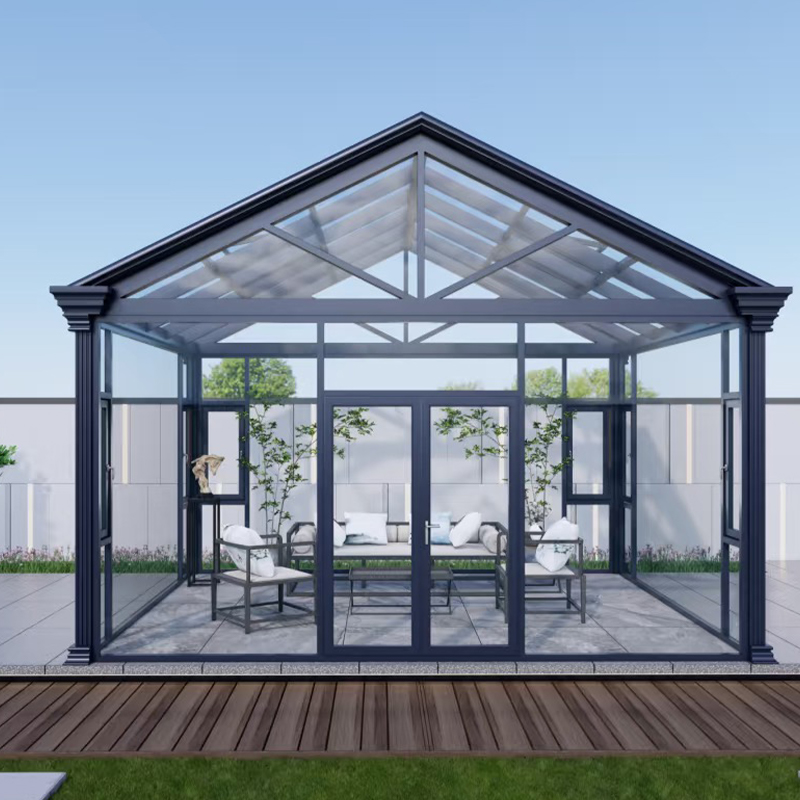
La cohérence des couleurs est autant un problème de planification qu’un problème de chimie. Sur les grands projets, nous suggérons de revêtir l'ensemble de la fenêtre, de la porte, de la véranda et du garde-corps au cours d'une seule fenêtre de production, contre un panneau principal approuvé, et de conserver les sections enduites de rechange sur place pour les retouches. Dans une véranda à toit voûté récente, la différence entre un bon et un excellent résultat résidait dans le maintien des profilés de toit et des profilés muraux dans le même lot de revêtement, de sorte que toute la structure vieillisse au même rythme et dans les mêmes conditions météorologiques.
 Solarium en aluminium à toit voûté avec surface résistante aux intempéries Véranda à toit voûté en aluminium avec toit incurvé continu, revêtement résistant aux intempéries, verre trempé et options de stores enrouleurs et de ventilation. Voir le produit →
Les finitions des surfaces en aluminium font partie de ces détails que personne ne remarque lorsqu'elles sont bien faites, et tout le monde le remarque lorsqu'elles ne le sont pas. Choisissez d'abord l'environnement, ensuite la couleur, et conservez l'ensemble du package sur un seul système. Si vous prévoyez une façade, une véranda ou un ensemble complet de fenêtres et de portes, notre équipe se fera un plaisir de discuter avec vous du calendrier de finition, car les questions sont généralement les mêmes que celles que nous nous posons avant qu'un lot ne passe au four.
Pour les lecteurs qui souhaitent aller plus loin du côté matériel, nos notes sur fenêtres relevables électriques en aluminium couvrent leurs fonctionnalités, leurs coûts et leurs avantages plus en détail.
- Mobile
- CATÉGORIE
- Accueil
- Produits
- À propos de nous
- Actualités
- FAQ
- Contactez-nous
- Produits
- Série de fenêtres en aluminium
- Série de portes en aluminium
- Série de vérandas en aluminium
- Série de toit ouvrant en aluminium
- Série de persiennes en aluminium
- Série de garde-corps en aluminium
- Mur-rideau en aluminium
- Panneau en aluminium
- Matériaux auxiliaires en aluminium pour portes, fenêtres et murs-rideaux
- Contactez-nous
-
-
+86-137 5720 8001

-
[email protected]

-
Salle 102, bâtiment 7, n° 399 Shushan Road, rue Hudong, district de Wuxing, ville de Huzhou, province du Zhejiang, Chine

-