

Comment sélectionner des plaquettes ANSI/ISO pour le tournage de l'aluminium : un guide pratique
Sep 08, 2026
Votre tour est configuré pour un passage matinal de raccords en aluminium 6061-T6, et le dessin demande une finition de surface Ra de 0,8 µm. L'insert toujours assis dans le support a bien fonctionné lors du travail d'acier de la semaine dernière, et il vous décevra aujourd'hui. L'aluminium est mou, collant et a tendance à se souder sur le tranchant, de sorte qu'une géométrie conçue pour l'acier produit des surfaces déchirées, des bords accumulés et un gaspillage de matériau. La réponse est de sélectionner une plaquette conçue pour le tournage des métaux non ferreux, et le système de désignation ANSI/ISO vous donne le vocabulaire exact pour le faire en toute confiance.
Comment lire les désignations d'insertion ANSI/ISO
Le système de désignation ISO 1832, adopté en Amérique du Nord sous le nom ANSI B212.4, décrit la forme, l'angle de dépouille, la tolérance et les dimensions d'une plaquette dans une chaîne compacte de lettres et de chiffres. Le premier caractère définit la forme, le deuxième l'angle de dépouille, le troisième la classe de tolérance, le quatrième le brise-copeaux et le style de trou, et les cinquième à septième caractères définissent le cercle inscrit, l'épaisseur et le rayon du nez.
| Position | Ce qu'il définit | Valeur respectueuse de l'aluminium |
|---|---|---|
| 1 | Insérer une forme | C (losange 80°), D (losange 55°), T (triangle 60°) |
| 2 | Angle de dépouille | C (7°) |
| 3 | Tolérance | G (côtés rectifiés) |
| 4 | Trou et brise-copeaux | T (trou fraisé), brise-copeaux spécifique à l'aluminium |
| 5 | Taille du cercle inscrit | Tailles courantes : 09 (9,52 mm), 12 (12,7 mm) |
Pour l’aluminium, la troisième position compte plus que ce à quoi s’attendent la plupart des machinistes. Une plaquette de tolérance G est rectifiée de chaque côté, donnant un tranchant tranchant et constant. Les inserts moulés avec une tolérance M ou U ont un bord plus résistant mais plus émoussé destiné à l'acier et à la fonte. Sur l'aluminium, un bord moulé pousse le matériau, génère de la chaleur et crée un bord accumulé. Les inserts meulés coûtent légèrement plus cher, mais ils font la différence entre une finition propre de 0,4 µm et une surface déchirée de 3,2 µm.
Pourquoi le tournage de l'aluminium exige une géométrie différente
Le faible point de fusion de l'aluminium, sa ductilité élevée et sa tendance au soudage à froid en font l'un des matériaux les plus indulgents et pourtant les plus frustrants à tourner. Ce qui pardonne, c'est la vitesse : l'aluminium peut être coupé à une vitesse de 400 à 600 m/min avec du carbure non revêtu, bien au-dessus des vitesses typiques de l'acier, et les forces de coupe restent faibles. La partie frustrante est le bord accumulé. À basse vitesse ou avec un bord émoussé, l'aluminium se soude à l'insert. La soudure s'agrandit et le passage suivant déchire la surface de la pièce.
Un angle de coupe positif modifie la mécanique de la coupe. La géométrie positive du râteau coupe l'aluminium mou au lieu de le labourer, réduisant ainsi la force de coupe et la chaleur. C'est pourquoi les plaquettes en aluminium les plus fiables sont dotées d'une géométrie positive : CCG, DCGT et TCGT s'appuient toutes sur des arêtes rectifiées avec une pente positive élevée. La face polie du râteau est tout aussi importante. Une surface supérieure lisse comme un miroir réduit la friction, brise l'adhérence et maintient la zone de coupe propre.
Sélection de la bonne géométrie d'insertion
Quatre géométries couvrent presque toutes les opérations de tournage de l'aluminium. Le choix dépend de la forme de la pièce que vous devez atteindre et de la résistance requise de l'arête de coupe.
| Type d'insertion | Angle | Utilisation typique |
|---|---|---|
| CCGT | Diamant 80° | Tournage complet, coupes superficielles, bonne résistance des bords |
| DCGT | Diamant 55° | Finition, petits diamètres, filetage |
| TCGT | Triangle 60° | Tournage général, avances plus élevées, enlèvement de matière plus important |
| VBGT | Diamant 35° | Tournage à copier, rainures étroites, détails difficiles d'accès |
Commencez par une géométrie CCGT ou TCGT pour les travaux généraux. La forme en C équilibre la résistance des bords et l'accès à la pièce, tandis que la forme en T est plus solide et accepte une avance plus lourde. Pour la finition, un DCGT avec un petit rayon de nez d'environ 0,2 mm coupe un profil plus propre avec moins de vibrations. Quelle que soit la forme que vous sélectionnez, confirmez que la plaquette a une tolérance G, une face de coupe polie et un brise-copeaux conçu pour l'aluminium si le fournisseur en propose un.
Vitesses, avances et pratique de coupe
L'usinabilité de l'aluminium permet des paramètres agressifs, mais la géométrie de la plaquette fixe toujours la limite. Avec du carbure non revêtu et un liquide de refroidissement par injection, une barre 6061-T6 peut fonctionner à une vitesse de coupe de 450 à 600 m/min, une avance de 0,15 à 0,25 mm/tr et une profondeur de coupe de 1 à 3 mm pour l'ébauche. Pour la finition, augmentez la vitesse à 600 à 800 m/min, baissez l'avance à 0,05 à 0,10 mm/tr et utilisez une profondeur de 0,2 à 0,5 mm.
| Fonctionnement | Vitesse (m/min) | Avance (mm/tour) | Profondeur de coupe (mm) | Ra attendu (µm) |
|---|---|---|---|---|
| Ebauche | 450-600 | 0,15-0,25 | 1,0–3,0 | 1,6–3,2 |
| Finition | 600-800 | 0,05 à 0,10 | 0,2 à 0,5 | 0,4 à 0,8 |
| Finition PCD | 800-1500 | 0,05 à 0,15 | 0,2 à 1,0 | 0,2 à 0,4 |
Utilisez un liquide de refroidissement généreux avec un additif améliorant le pouvoir lubrifiant si la machine en est équipée ; une concentration de 8 à 10 % de semi-synthétique fonctionne bien. Lorsque le liquide de refroidissement n'est pas disponible, le souffle d'air empêche les copeaux de recouper. La coupe à sec de l'aluminium est possible à des vitesses élevées, mais une face de coupe polie est essentielle pour éviter l'adhérence. Maintenir la vitesse de coupe au-dessus de 250 m/min autant que possible ; en dessous, les arêtes rapportées reviennent même avec une bonne géométrie.
Comment la qualité des inserts apparaît dans les produits finis
Le lien entre une plaquette bien choisie et une pièce finie de qualité se résume à l’intégrité de la surface, à la stabilité dimensionnelle et à la répétabilité. Une pièce en aluminium tournée avec une surface rugueuse ou tachée vous indique que le tranchant est défaillant, et une fois le tranchant défaillant, une dérive dimensionnelle s'ensuit. Si cette pièce doit s'accoupler avec d'autres, un axe de charnière dans son alésage ou un mécanisme de verrouillage dans son boîtier, le résultat se manifeste par un grippage, des fuites ou une usure prématurée.
Dans les produits de construction, ces petites pièces font fonctionner les grands assemblages. Le bon fonctionnement d'une fenêtre coulissante dépend de rouleaux et de composants de verrouillage usinés selon des tolérances serrées ; Une mauvaise finition signifie ici une fenêtre qui tremble ou refuse de glisser.
 Fenêtre coulissante en aluminium gauche-droite avec rouleaux à double voie Cette fenêtre coulissante utilise des rouleaux usinés avec précision et des serrures multipoints, répondant directement au point de l'article concernant les petites pièces déterminant le bon fonctionnement. Son système à double voie en acier inoxydable et ses joints EPDM promettent des performances fiables et nécessitant peu d'entretien. Voir le produit →
Les portes battantes ne sont pas différentes. Leurs charnières pivotantes et serrures multipoints comprennent des composants tournés, et la différence entre une porte qui se ferme avec un clic doux et une porte qui doit être forcée est déterminée par la finition et la tolérance de ces pièces.
 Porte battante en aluminium avec quincaillerie de verrouillage multipoint Les charnières robustes et les serrures multipoints de la porte battante soulignent l'importance de la tolérance des composants tournés, comme indiqué dans le paragraphe précédent. Il offre une fermeture sécurisée et sans cliquetis avec des joints EPDM continus pour l'isolation et la protection contre les intempéries. Voir le produit →
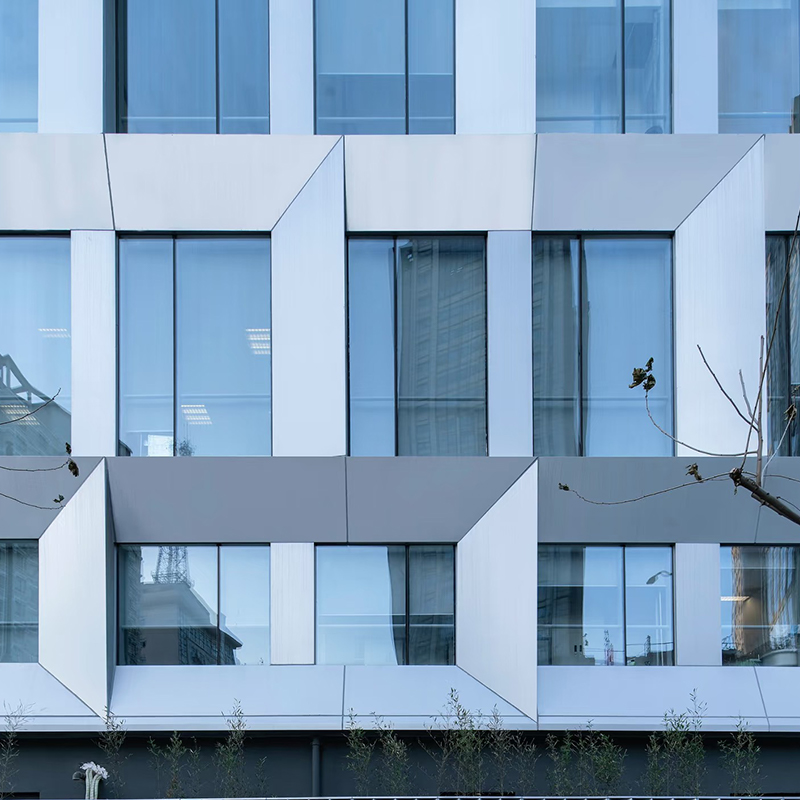
Les systèmes de murs-rideaux unitisés dépendent de connecteurs, de supports et de fixations usinés assemblés selon des dimensions nominales serrées. Une pièce tournée hors tolérance peut laisser un panneau fier d’un millimètre et créer un chemin de fuite d’air ou d’eau à travers la façade.
 Mur-rideau en aluminium unifié pour façades de grande hauteur Ce système de mur-rideau assemblé en usine repose sur des connecteurs et des supports usinés avec précision, correspondant à la discussion de l'article sur la tolérance dans les assemblages de façade. Sa construction unifiée accélère l'installation et garantit une étanchéité constante dans les grands projets. Voir le produit →
Avec des milliers de composants de ce type requis par projet, même un taux de rebut de 1 % devient un problème coûteux. C'est pourquoi les ateliers d'usinage qui fournissent le industrie des portes et fenêtres en aluminium passez à des inserts dédiés en aluminium au lieu de vous contenter d’outillage en acier. La même discipline s'applique à toute personne travaillant de l'aluminium en interne : lisez le code ANSI/ISO, chargez une plaquette à râteau positif rectifiée et polie et vérifiez l'état de surface au début du lot. Si vous voyez des bavures, réparez l'outil avant de régler la vitesse. Toute personne spécifiant des systèmes de fenêtres trouvera des conseils connexes dans notre Guide d'achat et d'installation de fenêtres coulissantes .
Une simple liste de contrôle d'achat d'inserts
Lorsque vous ouvrez un catalogue d'outillage, gardez cette liste sous les yeux :
- Confirmez que la forme, la taille du cercle inscrit et l'épaisseur correspondent à la poche du support.
- Exiger une classe de tolérance G pour un tranchant affûté et tranchant.
- Recherchez un visage râteau poli ; sauter les inserts orientés acier revêtus.
- Choisissez une géométrie de coupe positive et exécutez une vitesse supérieure à 250 m/min.
- Testez un insert sur une pièce réelle avant d'acheter une grande boîte.
Le code ANSI/ISO vous indique exactement ce qu'il y a dans la boîte. Quelques minutes de vérification sur la machine vous indiquent si cette spécification correspond à votre application. Pour le tournage de l'aluminium, les plaquettes tranchantes, polies et à râteau positif ne sont pas négociables ; tout le reste est une variable que vous pouvez ajuster.
- Mobile
- CATÉGORIE
- Accueil
- Produits
- À propos de nous
- Actualités
- FAQ
- Contactez-nous
- Produits
- Série de fenêtres en aluminium
- Série de portes en aluminium
- Série de vérandas en aluminium
- Série de toit ouvrant en aluminium
- Série de persiennes en aluminium
- Série de garde-corps en aluminium
- Mur-rideau en aluminium
- Panneau en aluminium
- Matériaux auxiliaires en aluminium pour portes, fenêtres et murs-rideaux
- Contactez-nous
-
-
+86-137 5720 8001

-
[email protected]

-
Salle 102, bâtiment 7, n° 399 Shushan Road, rue Hudong, district de Wuxing, ville de Huzhou, province du Zhejiang, Chine

-